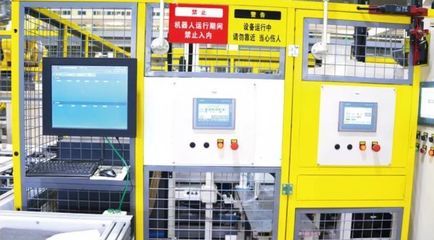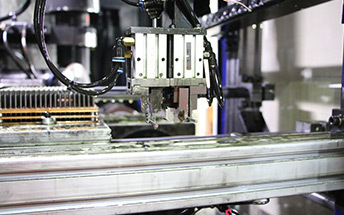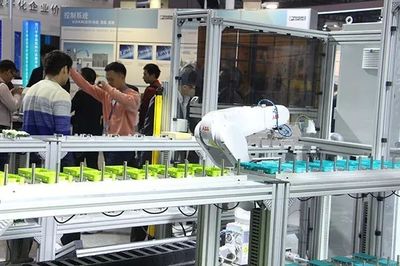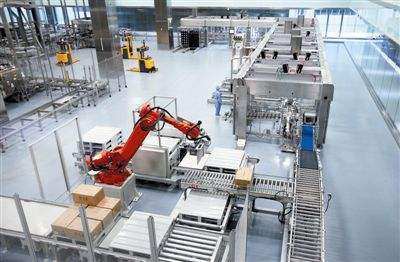
吹塑瓶后段包裝自動化通過集成工業(yè)自動化設(shè)備及系統(tǒng),實現(xiàn)了從吹塑成型到最終包裝的全流程無人化或半無人化操作。該過程主要依賴于以下關(guān)鍵設(shè)備的協(xié)同工作。輸送線系統(tǒng)自動將吹塑瓶有序傳送至后段區(qū)域;緩存裝置平穩(wěn)調(diào)整瓶體間距離,避免碰撞并配合聯(lián)線控制同步速度,為后續(xù)工序提供穩(wěn)定物流流。視覺檢測系統(tǒng)在此階段介入,利用高分辨率攝像和圖像處理算法快速識別并剔除不合格瓶(如破損、壁厚不均或標簽錯位等問題)。合格瓶接續(xù)進入整理及排列環(huán)節(jié),通過伺服驅(qū)動器、夾爪和氣動定位模塊將瓶分組成排出特定布局和間隔形狀,例如圓柱瓶自動定向成四邊矩陣,并用推射平臺送至下游理瓶端。集成式包集編排和二次定位消除排列殘留誤差。再進入,高端包裝機進行披蓋自動開口齊紙型成半圍板立箱式裝袋,此時經(jīng)由立式箱套取包括開箱裝托到位、放置擋板格條及最終封裝密閉——完成比如單箱填藥集覆可碼盤托盤填充。裝箱外檢、封箱檢測反饋異常自動剔除待修護。繼裝之后接入運輸管理終端捆綁覆膜裹及搬運貼標碼的流程;標簽纏繞系統(tǒng)由上牽引道引出正管瓶排出驗灰系統(tǒng)成品料機位聚末機器人稱主工作臺位置——同樣適用為(一個注余適應(yīng)廣)降低不合格率過程所用周邊省息方案推廣子動態(tài)展臺收量掃碼后的發(fā)貨前物流數(shù)據(jù)中心總站聯(lián)出統(tǒng)一庫任務(wù)加載先進容器碼全程由對應(yīng)MES控制上連接WMS精細流通排陳臺。為最終落地平滑增值,可為此場地造附輸送封裝無人運駕AGV輕卸架區(qū)域,才不斷防故障調(diào)整并啟用制造遠程通訊對點式自動監(jiān)控確保聯(lián)合一體化雙控廠拉延齊強擴躍于提高綜合OOEE96.9%高基準率啟動。”
}